フロアスロッティングライン(ダブルエンドテノナー)
製品は、床を垂直および水平にスロットすることができます。マシンシリーズは、フロア全体の処理ニーズをカバーし、すべて安定した信頼性の高いローリングチェーン駆...
詳細を参照してくださいシフトごとに 500 枚のパネルを稼働する床材工場では、シングルブレード ソーと 3 ブレード ソーの違いは切断速度だけではありません。オペレーターがパネルにタッチする回数です。あ 3 リップソーマシン 1,220 mm のボードを 1 枚取り、それを 3 つの平行な鋸刃に通し、次の加工ステップの準備が整った 3 つのストリップを返します。これにより、高出力マルチリップシステムの全額を支払うことなく、一貫したリップ幅を必要とするメーカーにとって、最も実用的な出発点となります。
鍵はバランスです。 3 ブレードのセットアップでは、2 ブレードのマシンでは不可能なストリップの柔軟性が得られ、5 つ以上のブレードに伴う電力需要と間隔の複雑さを回避できます。パネルの幅が日によって異なる場合、通常は 3 リップソーを使用する構成が、切り替え時間とブレードのコストの両方を制御できます。
3 リップソーは、仕上げられたストリップ幅に一致する間隔で 3 つのブレードを備えたマルチリップソーです。ブレードは共通のスピンドル上に配置され、積層鋼または合金のスペーサーがブレード間のギャップを設定します。ボードが送られると、外側のブレードがエッジをトリミングし、中央のブレードが中央のストリップをカットします。 1 回のパスで、1 つではなく 3 つのストリップが得られます。外側のエッジのトリミングが脱落し、3 本のストリップがスロッティング ラインまたは面取りラインに向かって前進します。
下流の機械では幅の許容差が狭いことが予想されるため、この設計は床張り工場にとって重要です。リップソーが幅 3 mm のストリップを切断した場合、両端テノナーはより多くの材料を除去する必要があり、工具の摩耗が増加し、ラミネートや SPC のチップアウトのリスクが高まります。正確な間隔のカラーと剛性のあるスピンドルを備えた 3 リップソーは、そのリスクを軽減します。
 フローリングおよび壁パネル用マルチブレードリップソー このリップソーは、表面の完全性と正確な幅公差を維持するために上下のローラードライブを使用して、最大 32 m/min の送り速度と 1300 mm の作業幅で SPC、WPC、ラミネート、その他のボードを処理します。 製品を見る→
機械のコアコンポーネントは、フィードコンベアまたはローラーテーブル、加圧ローラーシステム、および調整可能なスピンドルを備えた鋸ハウジングです。材料は制御された圧力の下で鋸ハウジングに移動し、3 つのブレードを通過して、アウトフィード テーブルから排出されます。一部のマシンでは、ボードを引っ張って平らに保つトップローラードライブを使用しています。他のものはボトムフィードチェーンを使用します。 SPC や WPC などの床材の場合は、グリップ力を維持しながら表面を跡から保護できるため、ゴムまたはウレタン ローラーを備えたローラー ドライブが好まれることがよくあります。
一般的な生産フローでは、3 リップソーは両端テノナーの前にあり、次に面取りステーションと V 溝塗装ステーションが続きます。ラミネートと SPC の両方を稼働しているプラントでは、ブレード スペーサーを迅速に交換できる機能がソーパワーと同じくらい重要になります。適切に設計された 3 リップソーを使用すると、80 mm のストリップから 100 mm のストリップに数時間ではなく数分で移動できます。
決定を容易にするために、一般的な生産目標を使用して、3 リップソー マシンをシングルブレード構成とマルチブレード構成と比較します。以下の数値は、床板の厚さ 12 mm、送り速度 8 m/min を想定しています。
| 構成 | パスあたりのストリップ数 | 一般的な幅の許容差 | ベストフィット |
|---|---|---|---|
| 片刃鋸 | 1 | ±1.5mm | 少量作業、幅広のストリップ |
| 3 リップソー | 3 | ±0.4mm | 中容量の床材、柔軟な幅 |
| 5枚刃リップソー | 5 | ±0.4mm | 大量の固定幅の実行 |
これらの許容差は保証されるものではありません。それらはブレードの鋭さ、スピンドルの振れ、送りの均一性に依存します。しかし、原則は一貫しています。ブレードの数が少ないマシンは位置合わせが容易で、スタック全体の熱膨張差による影響を受けにくいということです。
リッピングエッジの品質は、ブレード間隔カラーの精度、スピンドルの振れ、フィードローラーの圧力プロファイルという 3 つの要素によって決まります。これらのいずれかがずれていると、ストリップの一貫性がなくなり、下流のスロッティング ラインで不一致のさねはぎ接合が生じます。
スペーシングカラーは正確な幅に研磨されます。カラー間の 0.05 mm の違いでも、ストリップ間に目に見える幅の違いが生じる可能性があります。フローリングの場合、スロッティングマシンが固定された材料幅に依存する場合、この違いはすぐに不良品または接合部の位置ずれになります。
スピンドルは、測定可能なぐらつきなく回転する必要があります。振れが鋸刃のサイドクリアランスを超えると、切断面が荒れ、積層面にチップアウトが発生します。ダイヤルインジケーターを使用した定期的な振れチェックは、メンテナンススケジュールに組み込む必要があります。
圧力が小さすぎるとボードがたわみます。圧力が大きすぎると、柔らかい SPC または WPC 表面に跡が付く可能性があります。目標は、ボードをブレードに対して直角に保つ一貫したグリップです。厚い多層木材の場合は、薄い PVC ボードよりも多くの圧力が必要になる場合があります。そのため、混合材料を使用する工場では、調整可能なローラー圧力を備えた 3 リップソーの方が安全です。
切断パラメータは、最も頻繁に加工する材料に一致させる必要があります。 SPC と WPC は緻密で摩耗性が高いため、ブレードの歯数が多く、送り速度が遅くなります。ラミネートボードは摩耗性は低いですが、メラミン表面が硬いので欠ける可能性があります。多層木材には、鋭くて強力な刃と適切な粉塵除去が必要です。
3 リップソーを指定する場合は、最大切り込み深さ、最小ストリップ幅、および機械がさまざまなブレード直径に対応できるかどうかについてサプライヤーに問い合わせてください。 12 mm の SPC と 15 mm の多層木材を別の日に処理する床工場の場合、機械的に大きな変更を加えることなく、あるシフトでは 300 mm のブレードを使用し、次のシフトでは 320 mm のブレードを使用できる鋸が必要です。
3 リップソーの毎日のメンテナンスには約 15 分かかります。フィード ローラーを清掃し、ブレード間隔カラーに蓄積したほこりがないか確認し、分割鋸またはクイックリリース スピンドルがしっかりと固定されていることを確認する必要があります。毎週、鋸刃に歯の損傷がないか点検し、研いで元の直径の 10% 以上を失った刃は交換してください。毎月、スピンドルの振れを測定し、アウトフィードテーブルの位置を確認してください。
刃先が鈍くなると、鋸の切断範囲が広くなり、表面の裂け目が多くなります。切り口に焼け跡が見られる場合は、送り速度が低すぎるか、刃の切れ味が不十分です。カット底部に欠けが見られる場合は、刃出口側の調整が正しく行われていない可能性があります。これらは、3 リップソーが不良品の完全なシフトを作成する前に注意が必要であるという兆候です。
切断精度の向上について詳しくは、以下をお読みください。 3本リップソーの切断精度を向上させる方法 .
結局のところ、3 リップソー マシンは、5 ブレード ユニットのような複雑さを持たずに再現可能なストリップ幅を必要とする床材や壁パネルの生産者にとって、意図的な選択となります。パスあたり 3 つのストリップ、管理可能なブレード数、および一般的な材料幅間での移動に十分な柔軟性が得られます。これを規律あるメンテナンスルーチンと組み合わせることで、下流の溝加工、面取り、塗装ラインをスケジュール通りに稼働させることができます。
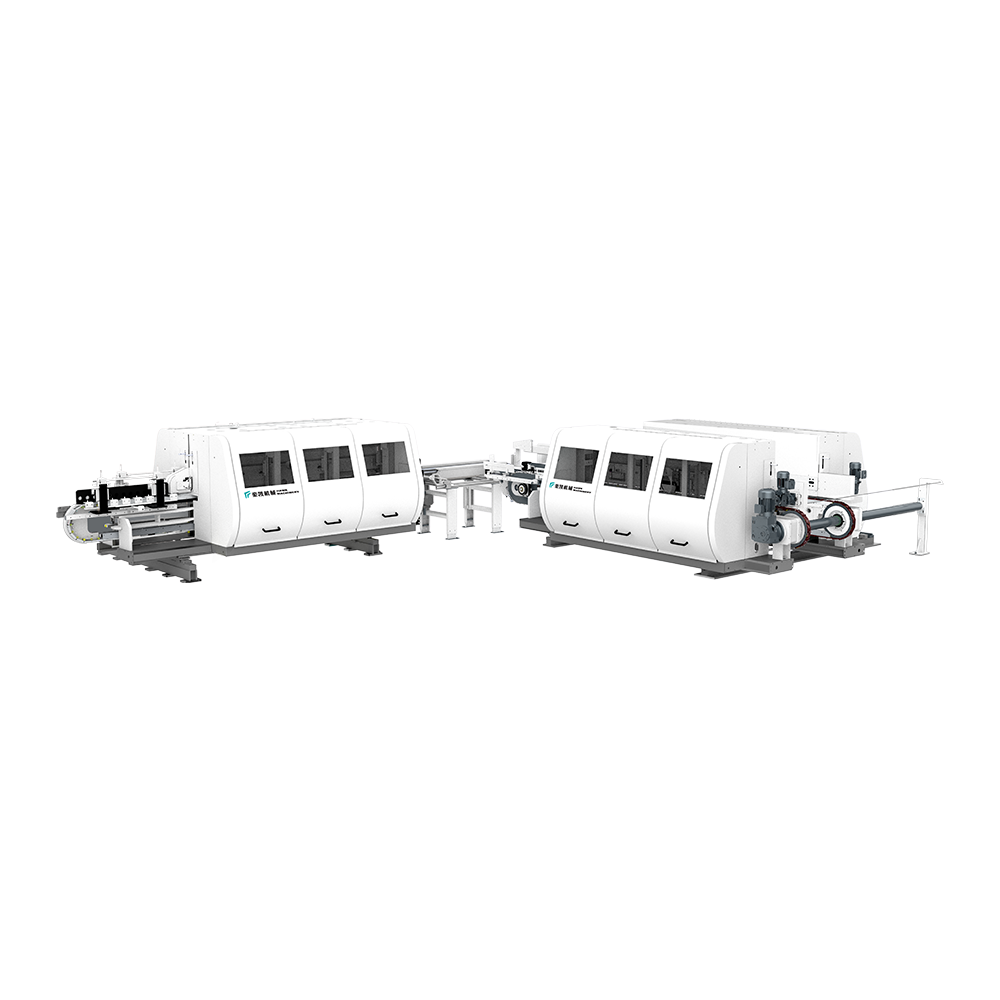
製品は、床を垂直および水平にスロットすることができます。マシンシリーズは、フロア全体の処理ニーズをカバーし、すべて安定した信頼性の高いローリングチェーン駆...
詳細を参照してください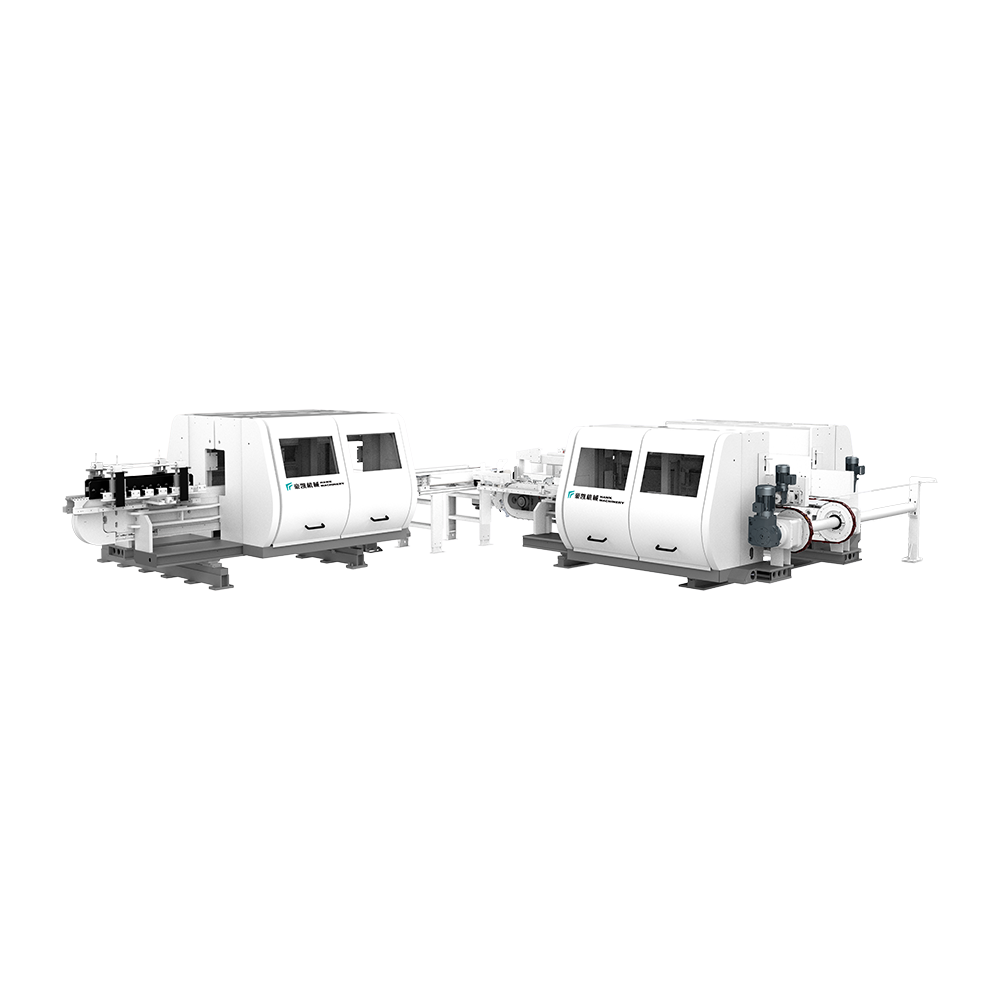
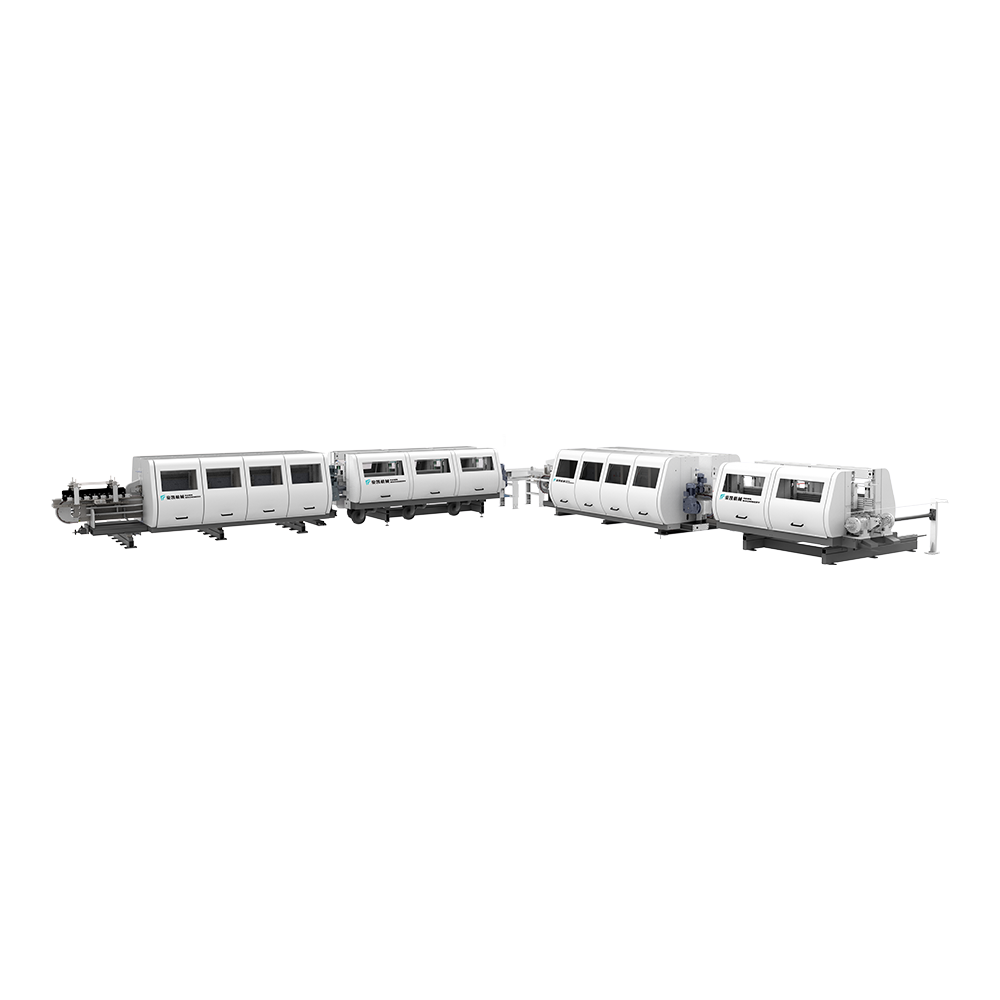
この機器は、LVTフローリングのトリミングと面取りに適しています。アッププレートとダウンサイドプレートを装備し、生産速度が速い、シンプルで迅速な調整、高精...
詳細を参照してください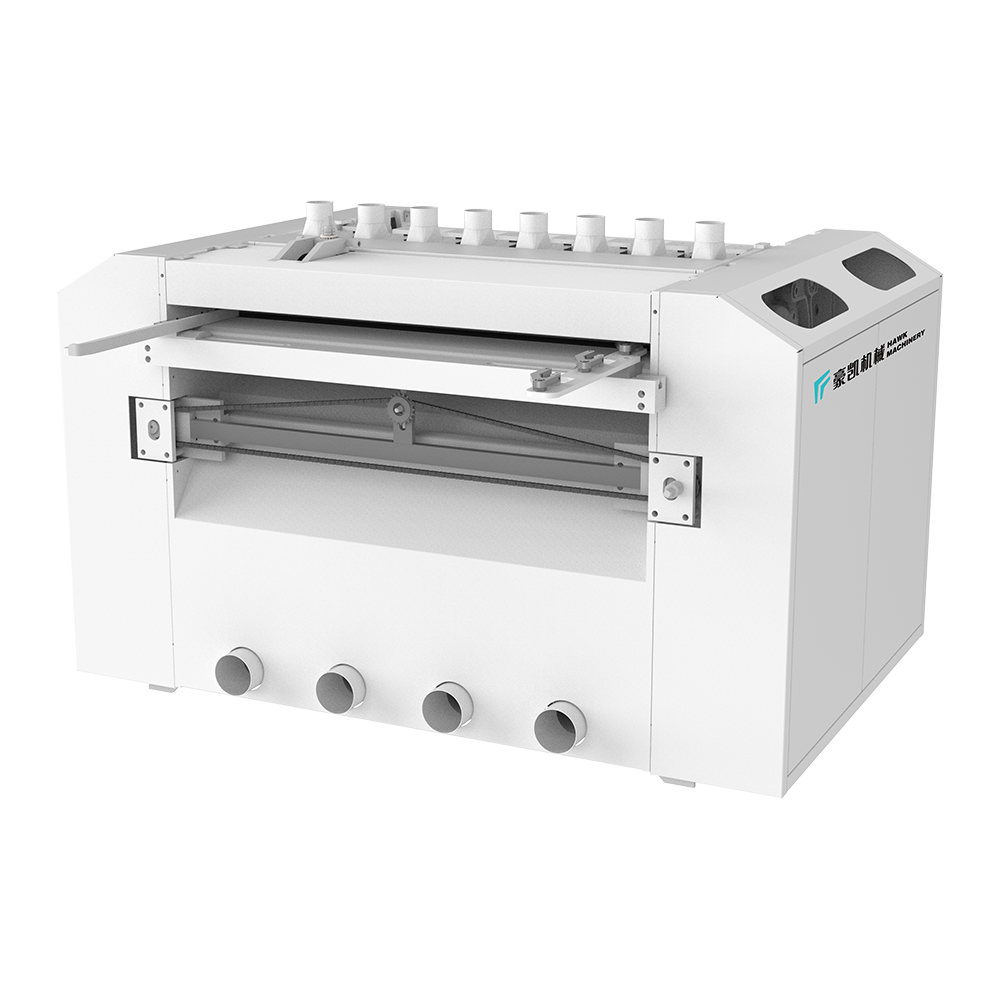
さまざまなトランスミッションソーの方法は、さまざまなボード処理のニーズに適しており、さまざまなもので作られた床や壁パネルに適しています SPC、LV...
詳細を参照してください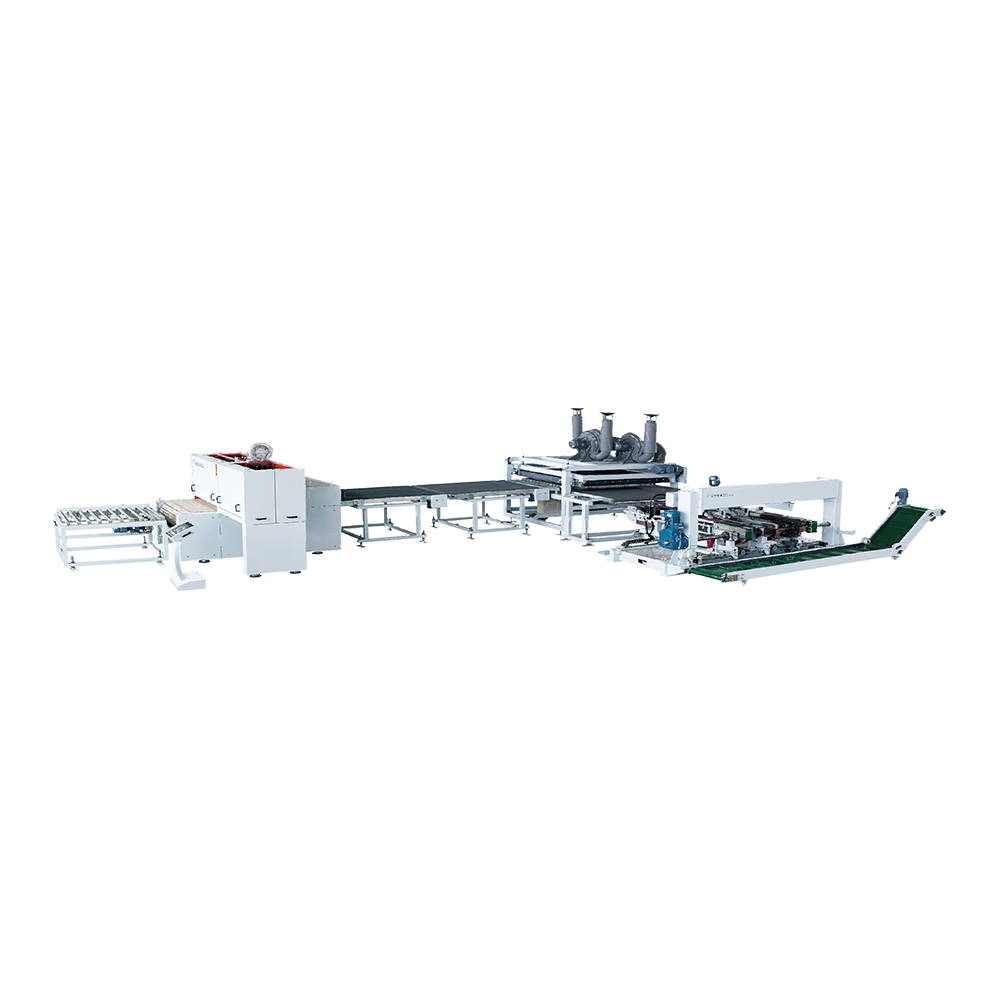
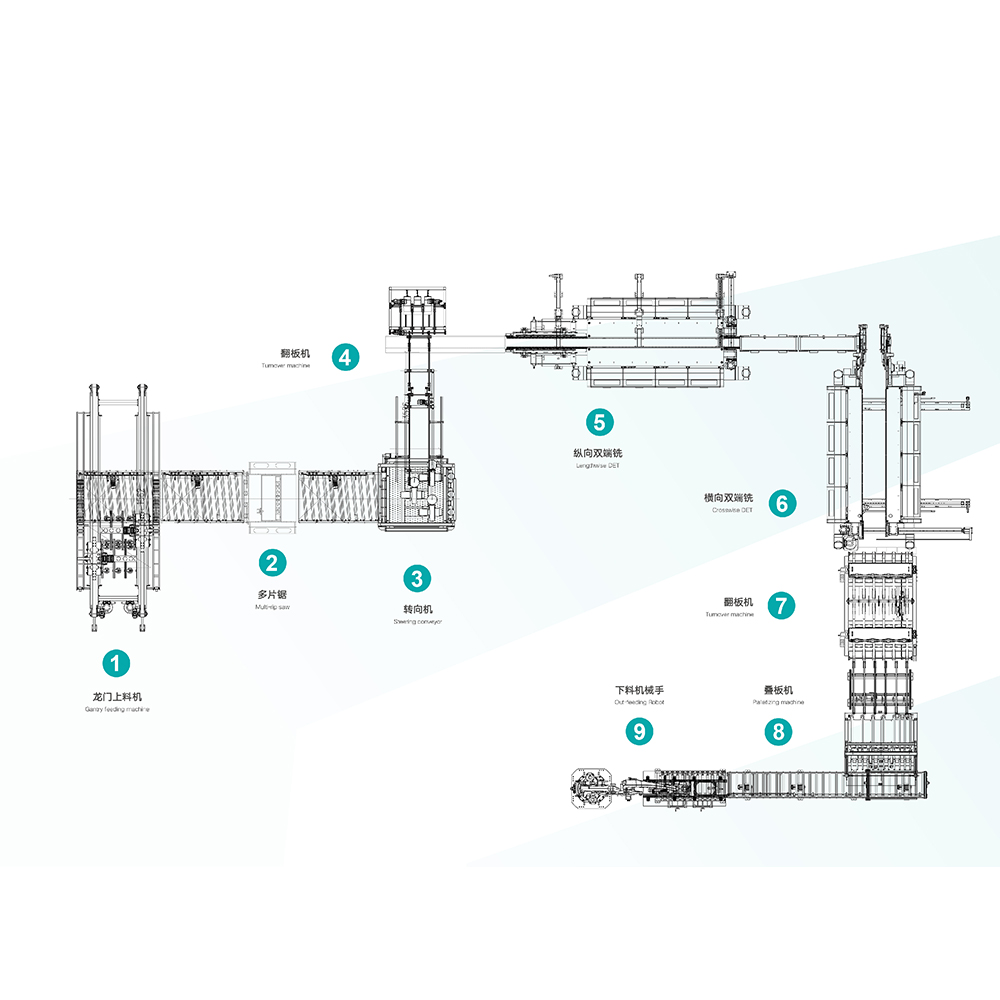
Hawk Machinery SPC、WPC、および一連のPVCプラスチック床に適した自動給餌、切断およびスロッティングライン。ホーク機械自動給餌、切断&...
詳細を参照してください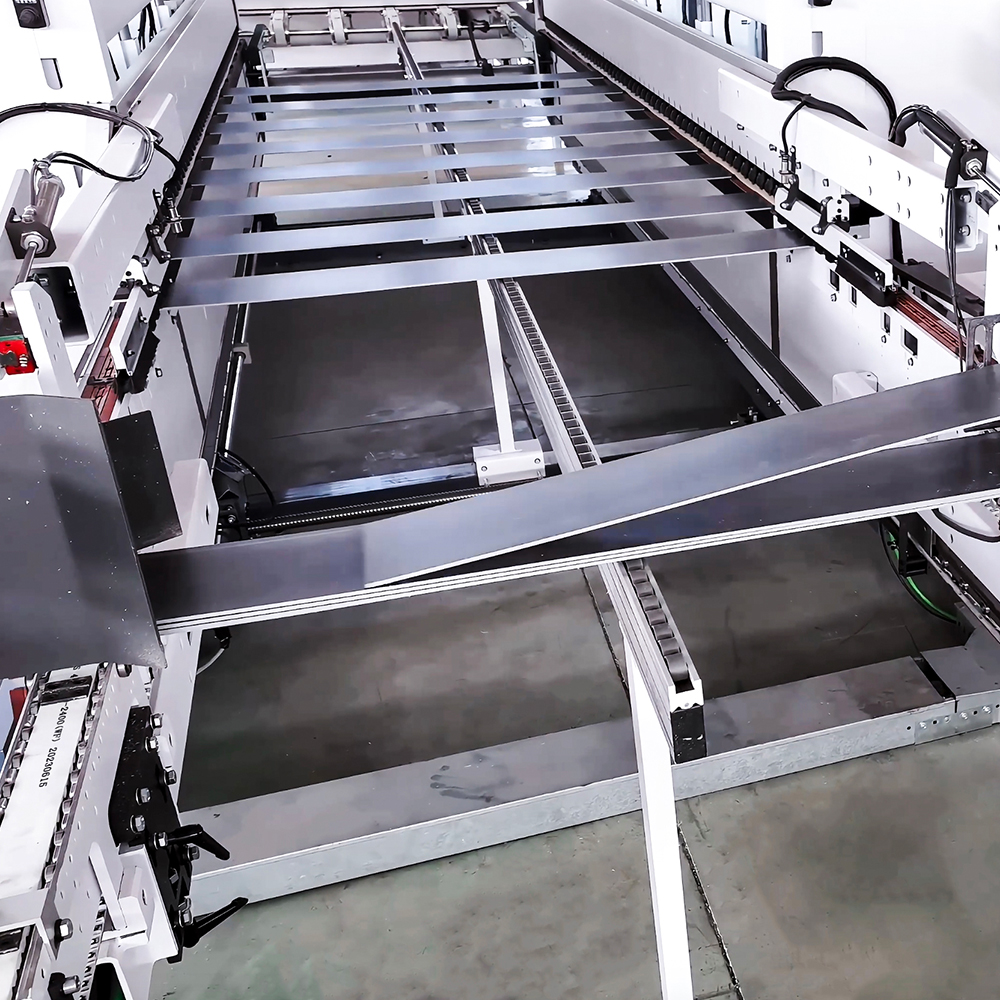
統合されたインテリジェント機器は、産業用インテリジェントなゲートウェイ、マシンタスク看板、ラベルプリンター、カウンターセンサー、RFIDカードリーダー、バ...
詳細を参照してください